


SSAW borularının üretimi, üretim sürecinin her aşamasında hassas kontrol gerektirir. Sıradan çelik imalattan farklı olarak,SSAW (Spiral Tozaltı Kaynaklı) boru üretimiKüçük hataların nihai boru kalitesini etkileyebileceği sürekli şekillendirme, kaynak, boyutlandırma ve muayene işlemlerini içerir.
ModernSSAW Boru Üretim Hattıçelik bobin hazırlama, şekillendirme ekipmanı, iç ve dış kaynak üniteleri, kesme sistemleri, muayene ekipmanı ve test makineleri dahil olmak üzere birden fazla sistemi entegre eder. Uygun boyutlara, güçlü kaynak bağlantılarına ve mükemmel mekanik performansa sahip borular üretmek için her bölümün doğru şekilde çalışması gerekir.
SSAW boruları petrol ve gaz boru hatlarında, su iletim projelerinde, kazık uygulamalarında ve endüstriyel sistemlerde yaygın olarak kullanılmaktadır. Bu borular genellikle yüksek basınç ve zorlu ortamlarda çalıştığından, imalatçıların bu borulara sıkı sıkıya uyması gerekir.SSAW Boru Kalite Kontrolülüretim süreci boyunca.
Bu makalede, istikrarlı çalışma ve yüksek-kaliteli nihai ürünler sağlamak için fabrikaların SSAW boru üretimi sırasında dikkate alması gereken başlıca önlemler açıklanmaktadır.
Ham Çelik Rulo Seçimi ve Denetimi
İlk ve en önemli adımlardan biriSSAW Boru İmalatıdoğru çelik bobini seçiyor. Hammaddenin kalitesi, bitmiş borunun gücünü, kaynaklanabilirliğini, boyutsal doğruluğunu ve-uzun vadeli dayanıklılığını doğrudan etkiler. SSAW boruları petrol boru hatları, gaz iletim sistemleri, su projeleri ve yapısal uygulamalar gibi zorlu uygulamalarda yaygın olarak kullanıldığından, yüksek-kaliteli hammaddeler önemlidir.
Üretim başlamadan önce üreticiler çelik kalitesini, kimyasal bileşimini, kalınlığını, genişliğini, mekanik özelliklerini ve yüzey durumunu doğrulamak için çelik bobini dikkatlice incelemelidir. Bobin yüzeyinde derin çizikler, pas, çatlaklar, laminasyon kusurları, kirlenme gibi kusurlardan arındırılmış olmalıdır. Düşük-kaliteli ham maddeler şekillendirme ve kaynaklama sırasında sorunlara neden olabilir, bu da arızalı boru ve üretim kaybı riskini artırır.
Uygun Bobin Hizalaması ve Besleme Kontrolü
sırasındaSSAW üretimiİşlem sırasında çelik şerit şekillendirme bölümüne düzgün ve doğru bir şekilde girmelidir. Bobinin doğru şekilde hizalanması önemlidir çünkü küçük konumlandırma hataları bile nihai boru kalitesini etkileyebilir. Yanlış şerit besleme, düzensiz spiral açılara, boru çapındaki değişikliklere, kenarların yanlış hizalanmasına ve kaynak sorunlarına yol açabilir.
Besleme sistemi, üretim boyunca sabit şerit gerginliğini, doğru merkez konumlandırmayı ve düzgün malzeme hareketini korumalıdır. ModernSSAW Boru Üretim Hatlarışerit konumlandırma doğruluğunu artırmak ve manuel ayarlamaya bağımlılığı azaltmak için sıklıkla otomatik yönlendirme sistemlerini kullanır. Kararlı besleme koşulları, tutarlı boru boyutlarının korunmasına ve genel üretim verimliliğinin artırılmasına yardımcı olur.
 Doğru Şekillendirme Parametrelerini Koruyun
Spiral şekillendirme süreci temel aşamadırSSAW boru üretimi. Bu işlem sırasında yassı çelik şerit bir dizi şekillendirme silindirinden geçer ve yavaş yavaş silindirik bir boru şeklinde şekillendirilir. Doğru boru geometrisini elde etmek için şekillendirme koşullarının doğru kontrolü gereklidir.
Önemli şekillendirme parametreleri arasında şekillendirme açısı, silindir basıncı, şerit hizalaması, boru yuvarlaklığı ve kenar konumlandırma yer alır. Yanlış şekillendirme koşulları boru ovalliğine, eşit olmayan çapa, kenar deformasyonuna ve zayıf kaynak hizalamasına neden olabilir. Operatörler şekillendirme bölümünü sürekli izlemeli ve makine ayarlarını boru çapına, et kalınlığına ve çelik özelliklerine göre ayarlamalıdır.
Kaynak Parametrelerini Dikkatle Kontrol Edin
Kaynak en kritik süreçtirSpiral Kaynaklı Çelik Boru üretimi. SSAW boruları, iç ve dış spiral kaynak dikişlerinin kontrollü koşullar altında oluşturulduğu tozaltı kaynak teknolojisi kullanılarak üretilmektedir.
Güçlü ve güvenilir kaynakları korumak için üreticilerin kaynak akımını, voltajı, kaynak hızını, tel konumunu, akı beslemesini ve nüfuz derinliğini dikkatli bir şekilde kontrol etmesi gerekir. Yanlış kaynak parametreleri, füzyon eksikliği, gözeneklilik, çatlaklar, eksik nüfuziyet ve kaynak mukavemetinin azalması gibi ciddi kusurlara neden olabilir.
Kaynak kalitesi boru performansını doğrudan etkilediğinden kaynak koşulları sürekli izlenmeli ve malzeme kalitesine, kalınlığına ve üretim gereksinimlerine göre ayarlanmalıdır.
Uygun Akı Yönetimini Sağlayın
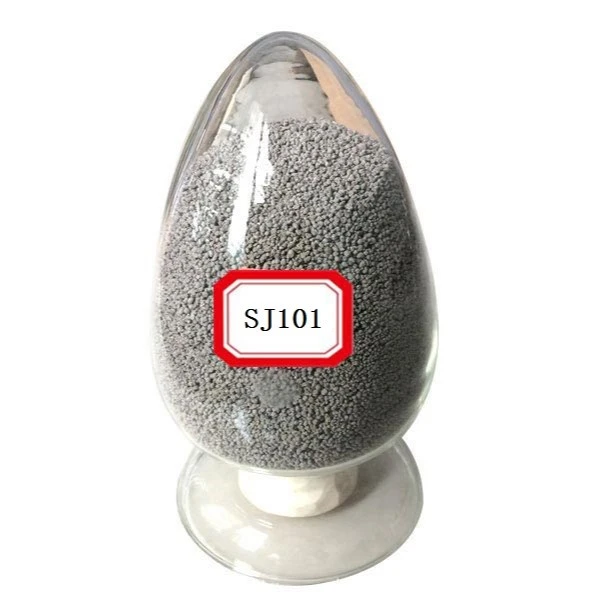
Tozaltı ark kaynağı şunlara bağlıdır:kaynak akısıKaynak alanını atmosferik kirlenmeden korumak ve istikrarlı kaynak performansı sağlamak için. Bu nedenle uygun akış yönetimi,SSAW Boru Kalite Kontrolü.
Fabrikalar doğru flux tipinin kullanılmasını ve uygun şartlarda depolanmasını sağlamalıdır. Kirlenmiş akı gözeneklilik, kötü kaynak görünümü ve kaynak mukavemetinin azalması gibi kaynak kusurlarına neden olabileceğinden nem önlenmelidir.
Kararlı fluks beslemesi ve uygun kullanım prosedürleri, sürekli üretim boyunca tutarlı kaynak kalitesinin korunmasına yardımcı olur.
Kaynak Dikiş Kalitesinin İzlenmesi
Spiral kaynak dikişi SSAW boruların en önemli kalite alanıdır çünkü borunun basınç direncini ve yapısal güvenilirliğini belirler. Üreticiler, tutarlı performans sağlamak için üretim sırasında kaynak koşullarını sürekli izlemelidir.
Çevrimiçi ultrasonik test, imalat sırasında iç kaynak kusurlarını tespit etmek için yaygın olarak kullanılır. Görsel inceleme, kaynağın görünümünü, yüzey koşullarını ve kaynak stabilitesini değerlendirmeye yardımcı olur. Gerektiğinde radyografik test, kaynak yapısının detaylı iç incelemesini sağlayabilir.
Tutarlı kaynak kalitesinin korunması, bitmiş boruların çalışma basıncına ve zorlu servis koşullarına güvenli bir şekilde dayanabilmesini sağlar.
Doğru Boru Çapını ve Yuvarlaklığını Koruyun
Başarılı boru hattı kurulumu için boyutsal doğruluk şarttır. Üretim sırasında üreticilerin dış çapı, boru yuvarlaklığını, et kalınlığını ve boru uzunluğunu dikkatle kontrol etmesi gerekir.
Yanlış boyutlar saha kaynağı, boru bağlantısı ve boru hattı hizalaması sırasında zorluklara neden olabilir. Doğru boru geometrisini ve tutarlı ürün kalitesini korumak için üretim hattının boyutlandırma bölümünün uygun şekilde ayarlanması gerekir.
Doğru boyutlar aynı zamanda kurulum süresinin azaltılmasına ve şantiyede ek işlem çalışmalarının önlenmesine yardımcı olur.
Üretim Hızını Kontrol Edin
Üretim hızı her zaman kalite gereklilikleri ile dengelenmelidir. Daha yüksek üretim hızı çıktıyı artırabilse de, uygun kontrol olmadan aşırı hız, düşük kaynak kalitesine, dengesiz şekillendirme koşullarına ve denetim zorluklarına neden olabilir.
Üretim hızı boru çapına, et kalınlığına, çelik kalitesine ve kaynak şartlarına göre ayarlanmalıdır. Büyük-çaplı ve kalın-duvarlı borular, uygun şekillendirme stabilitesini ve kaynak kalitesini korumak için genellikle daha yavaş üretim hızları gerektirir.
Üretim hızının optimize edilmesi, üreticilerin ürün güvenilirliğinden ödün vermeden daha yüksek verimlilik elde etmelerine yardımcı olur.
Üretim Ekipmanlarının Düzenli Denetimi
SSAW Boru Üretim Hattının performansı büyük ölçüde üretim ekipmanının durumuna bağlıdır. Beklenmedik arızaları ve kalite sorunlarını önlemek için düzenli denetim ve bakım gereklidir.
Fabrikalar şekillendirme silindirlerini, kaynak ekipmanlarını, hidrolik sistemleri, elektrik sistemlerini, sensörleri ve konveyörleri düzenli olarak kontrol etmelidir. Ekipman sorunları üretim kesintilerine, boyutsal hatalara ve kaynak hatalarına yol açabilir.
Önleyici bakım, istikrarlı üretim koşullarının korunmasına yardımcı olur, ekipmanın ömrünü uzatır ve maliyetli arıza sürelerini azaltır.
Doğru Silindir Ayarını Koruyun
Şekillendirme silindirleri borunun şeklini, hizalamasını ve yüzey kalitesini doğrudan etkiler. Yanlış silindir ayarı borunun deformasyonuna, kenar açılmasına, eşit olmayan şekillendirme basıncına ve yüzey hasarına neden olabilir.
Üreticiler silindir hizalamasını, aşınma durumunu, basınç ayarlarını ve mekanik açıklığı düzenli olarak incelemelidir. Doğru silindir ayarı, düzgün şekillendirme işlemleri sağlar, boyut doğruluğunu artırır ve üretim boyunca tutarlı boru kalitesini korur.
Çevrimiçi Kalite İzleme Gerçekleştirin
Modern SSAW fabrikaları, üretim kontrolünü geliştirmek için giderek daha fazla otomatik izleme sistemleri kullanıyor. Gerçek zamanlı inceleme teknolojileri-üreticilerin sorunları anında tespit etmesine ve arızalı boruların üretim sürecine devam etmesinin önlenmesine olanak tanır.
Yaygın çevrimiçi izleme sistemleri arasında ultrasonik kaynak muayenesi, lazer ölçüm sistemleri, otomatik boyut kontrolü ve kaynak izleme sistemleri bulunur.
Bu teknolojiler denetim doğruluğunu artırır, insan hatalarını azaltır ve üretim kalitesi üzerinde daha iyi kontrol sağlar.
Kontrol Kesme Hassasiyeti
Kaynak ve muayene sonrasında SSAW borular müşteri spesifikasyonlarına göre istenilen boylarda kesilir. Kesme işleminde doğru boru uzunluğu, temiz boru uçları ve uygun uç şekli korunmalıdır.
Yanlış kesim, kurulum zorlukları yaratabilir, ek işlem gerektirebilir ve müşteri şikayetlerine yol açabilir. Otomatik kesme sistemleri, daha yüksek doğruluk, daha hızlı çalışma ve daha iyi tutarlılık sağladığından modern üretim hatlarında yaygın olarak kullanılmaktadır.
Kesme işleminin doğru kontrolü, bitmiş boruların proje gereksinimlerini karşılamasını ve daha ileri testlere, kaplamaya, depolamaya veya nakliyeye hazır olmasını sağlar.
Her aşamayı dikkatle kontrol ederekSSAW boru üretimi-hammadde seçiminden son kesime kadar-üreticiler ürün güvenilirliğini artırabilir, kusurları azaltabilir ve bitmiş boruların uluslararası kalite standartlarını karşılamasını sağlayabilir.
Temiz Üretim Koşullarını Koruyun
Temiz bir üretim ortamının sürdürülmesi, tutarlılığın sağlanmasında önemli bir faktördür.SSAW Boru Kalite Kontrolü. Her ne kadar boru imalatı sırasında temizlik bazen göz ardı edilse de, kirlenme kaynak performansını, yüzey kalitesini ve bitmiş borunun nihai güvenilirliğini olumsuz yönde etkileyebilir.
Fabrikalar, yağ kirliliğinin, toz birikiminin, yabancı maddelerin ve istenmeyen parçacıkların kritik üretim alanlarına girmesini önlemek için uygun önlemleri almalıdır. Kaynak alanına yakın kirletici maddeler ark stabilitesini, kaynak nüfuziyetini ve genel kaynak mukavemetini etkileyebileceğinden kaynak bölümüne özel dikkat gösterilmelidir.
Temiz bir çalışma ortamı, istikrarlı üretim koşullarının korunmasına yardımcı olur, kaynak kusurları olasılığını azaltır ve üretilen boruların tutarlılığını artırır. Düzenli temizlik programları, uygun malzeme taşıma prosedürleri ve kontrollü üretim alanları, yüksek-kaliteyi korumak için çok önemlidirSSAW boru üretimi.
Uygun Operatör Eğitimi
Gelişmiş otomasyon ve modern üretim ekipmanlarıyla bile, istikrarlı ve verimli sonuçlar elde etmek için vasıflı operatörler vazgeçilmez olmaya devam ediyorSSAW boru imalatı. Uygun şekilde eğitilmiş personel, makineleri doğru bir şekilde çalıştırabilir, üretim sorunlarını hızlı bir şekilde tanımlayabilir ve tutarlı ürün kalitesini koruyabilir.
Operatörler ekipmanın çalışması, kaynak parametreleri, kalite gereksinimleri ve sorun giderme prosedürleri hakkında net bir anlayışa sahip olmalıdır. Kaynak akımı, voltaj, hız kontrolü, şekillendirme koşulları ve inceleme yöntemlerine ilişkin bilgi, üretim sorunları ortaya çıktığında operatörlerin etkili bir şekilde yanıt vermesine yardımcı olur.
Düzenli eğitim programları operatör becerilerini geliştirir, insan hatalarını azaltır ve genel üretim verimliliğini artırır. Deneyimli operatörler ayrıca anormal koşulları erken bir aşamada tespit ederek büyük kusurları önleyebilir ve gereksiz üretim kesintilerini azaltabilir.
Uluslararası Standartları Takip Edin
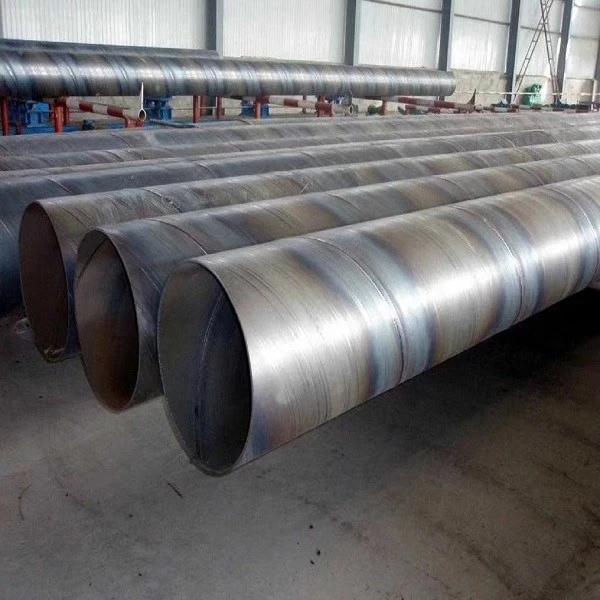
SSAW boruları, petrol ve gaz boru hatları, su iletim sistemleri, inşaat projeleri ve endüstriyel boru hatları gibi zorlu uygulamalarda yaygın olarak kullanılmaktadır. Bu nedenle üreticiler, üretim süreçlerinin tanınmış uluslararası standartlara uygun olmasını sağlamalıdır.
Takip edilen ortak standartlarSSAW boru üretimiAPI, ASTM, ISO ve EN gerekliliklerini içerir. Bu standartlar malzeme özellikleri, kaynak prosedürleri, muayene yöntemleri, boyut toleransları ve test gereksinimleri gibi önemli hususları tanımlar.
Fabrikalar, tüm üretim parametrelerinin, denetim prosedürlerinin ve kalite kontrol yöntemlerinin gerekli standartları ve müşteri spesifikasyonlarını karşıladığından emin olmalıdır. Uluslararası standartlara uygunluk, ürün güvenilirliğini artırır, müşteri güvenini güçlendirir ve küresel pazarlarda kabulü artırır.
Standartlaştırılmış üretim uygulamalarının takip edilmesi aynı zamanda üreticilerin farklı üretim partilerinde tutarlı kaliteyi korumasına yardımcı olur ve boruların gerçek çalışma koşulları altında güvenli bir şekilde performans göstermesini sağlar.
Teste Geçmeden Önce Son Denetimi Yapın
SSAW boruları hidrostatik teste ve son sevkiyat hazırlığına geçmeden önce üreticiler tam bir kalite denetimi yapmalıdır. Bu aşama, yalnızca nitelikli ürünlerin bir sonraki üretim adımına geçmesini sağlamak için önemli bir kontrol noktası görevi görür.
Son muayene görsel muayeneyi, boyutsal kontrolü, kaynak muayenesini ve yüzey kalitesi değerlendirmesini içermelidir. Denetçiler, boru boyutlarının gerekli spesifikasyonları karşıladığını ve kaynak dikişinde gözle görülür kusurlar veya düzensizlikler bulunmadığını doğrulamalıdır.
Yüzey denetimi de önemlidir çünkü çizikler, çöküntüler veya kaplama sorunları borunun nihai performansını etkileyebilir. Kalite gerekliliklerini karşılamayan herhangi bir boru, daha ileri testlerden veya teslimattan önce tanımlanmalı ve düzeltilmelidir.
Kapsamlı bir son denetim, kusurlu ürünlerin müşterilere ulaşması riskini azaltır ve genel üretim güvenilirliğini artırır.
Eksiksiz Üretim Kayıtlarını Koruyun
Üretim kayıtlarının tamamının tutulması, kalite izlenebilirliği ve etkili üretim yönetimi için çok önemlidir. Ayrıntılı dokümantasyon, üreticilerin üretimin her aşamasını takip etmesine ve kalite sorunlarının kaynağını hızlı bir şekilde belirlemesine olanak tanır.
Fabrikalar, hammadde bilgileri, kaynak parametreleri, üretim tarihleri, muayene sonuçları, operatör ayrıntıları ve test raporlarını içeren kayıtları tutmalıdır. Bu kayıtlar her borunun üretim geçmişi hakkında değerli bilgiler sağlar.
Eksiksiz belgeler aynı zamanda müşteri gereksinimlerini,{0}üçüncü taraf denetimlerini ve uluslararası kalite sertifikalarını da destekler. Büyük boru hattı projelerinde müşteriler genellikle boru sevkiyatlarını kabul etmeden önce ayrıntılı üretim ve test kayıtlarına ihtiyaç duyarlar.
Güçlü bir kayıt yönetim sistemi şeffaflığı artırır, sürekli kalite iyileştirmeyi destekler ve her SSAW borusunun gerekli standartlara göre üretildiğine, denetlendiğine ve test edildiğine dair güven sağlar.
Sonuç olarak,
Yüksek-kaliteli üretimSpiral Kaynaklı Çelik Borusürecin her aşamasında sıkı kontrol gerektirirSSAW Boru Üretim Hattı.Hammadde seçiminden bobin beslemeye, spiral şekillendirmeye, kaynaklamaya, incelemeye ve kesmeye kadar her süreç dikkatle yönetilmelidir.
En önemli önlemler arasında uygun şekillendirme koşullarının sağlanması, kaynak parametrelerinin kontrol edilmesi, kaynak kalitesinin izlenmesi, ekipman doğruluğunun korunması ve uluslararası standartlara uyulması yer alır.
İyi-yönetilenSSAW Boru İmalatıProses yalnızca ürün kalitesini iyileştirmekle kalmaz, aynı zamanda üretim israfını azaltır, verimliliği artırır ve boruların petrol boru hatları, su sistemleri ve endüstriyel projeler gibi zorlu uygulamalarda güvenli bir şekilde çalışmasını sağlar.
Güçlü uygulayarakSSAW Boru Kalite KontrolüUygulamalar sayesinde üreticiler mükemmel mukavemete, dayanıklılığa ve uzun hizmet ömrüne sahip güvenilir borular üretebilirler.


